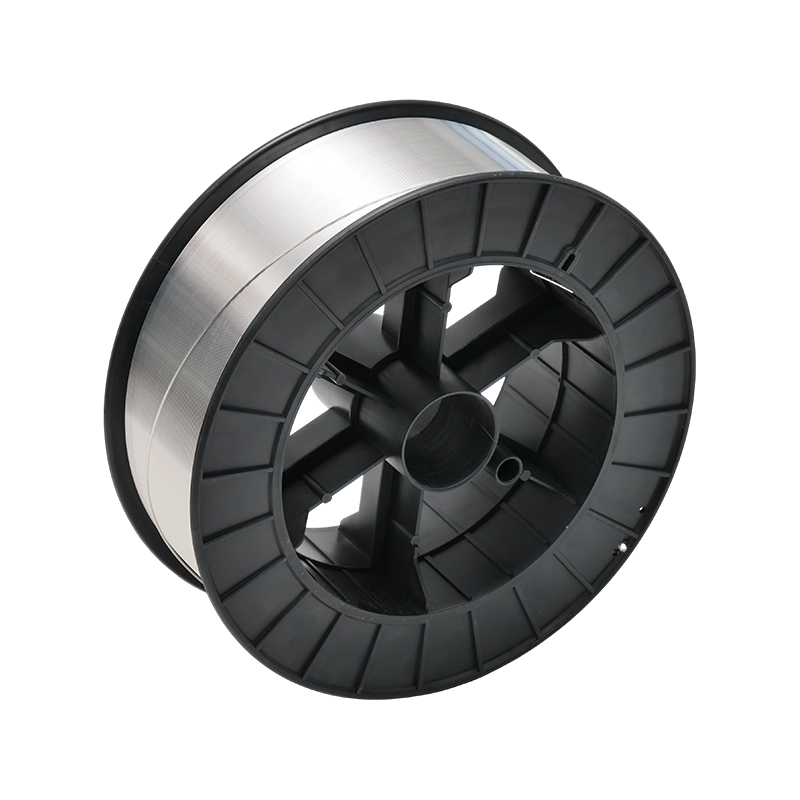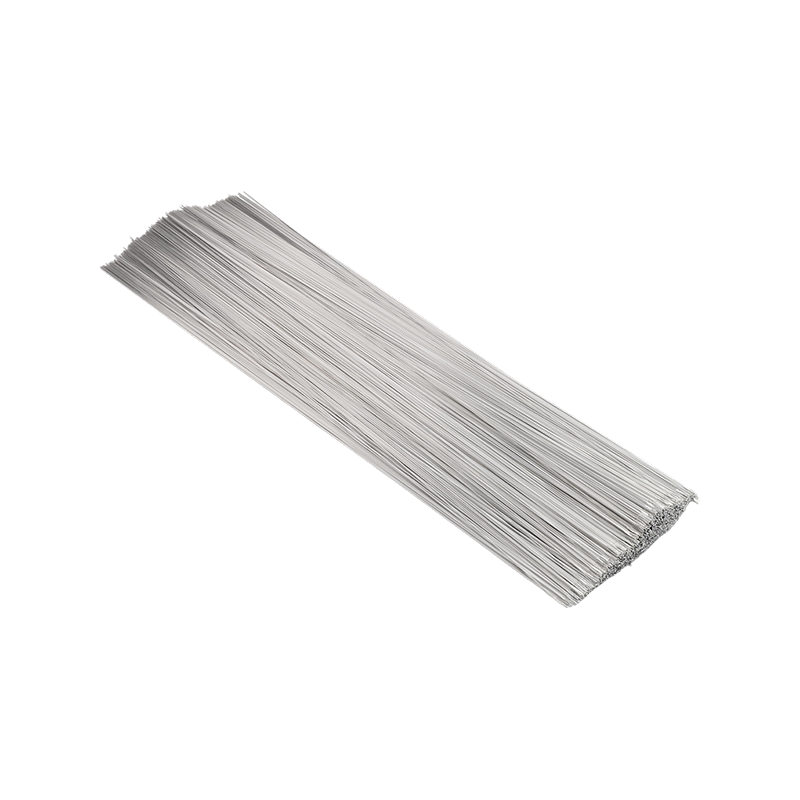
中国のアルミニウム合金材料分野における革新的な先駆者として、江蘇和拓アルミニウム線は2019年の設立以来、常にお客様のニーズを指針とし、お客様の満足を目標としてきました。高純度アルミニウム線、高強度アルミニウム合金線、アルミニウムおよびアルミニウム合金溶接材料を含む産業チェーン全体をカバーするインテリジェント製造システムを構築しています。当社は連雲港市灌南経済開発区に位置し、地理的条件に恵まれ、交通の便も良好です。高速鉄道ビジネス圏は3キロメートル以内に広がっています。 中国 アルミニウムロッド工場 および 軟質アルミニウム線メーカー、当社は連雲港国家新材料産業基地という立地の優位性を活かし、「1時間海外圏」物流システムを構築しています。当社のすべての製品は国際品質基準に準拠しており、輸出先は海外の多くの高級市場に及んでいます。
現在、当社の工場は敷地面積40,000平方メートル、従業員60名を擁し、その中には30名の専門管理職と技術者が含まれます。お客様の満足を確保するため、当社は先進的な設備と施設を導入し、生産工程のあらゆる段階で品質検査措置を厳格に実施しています。さらに、当社のISO-9001品質システムおよびIATF 16949品質マネジメントシステムは専門機関の認証を受けています。
伸線されたままの状態のアルミニウム ワイヤは、重大な残留応力と高い転位密度を保持しています。これは、連続的な金型の縮小によって蓄積された冷間加工の直接の結果です。この加工硬化状態により、引張強度は向上しますが、伸びと成形性が低下し、多くの下流プロセス、つまり、ファインピッチのコイル巻線、小半径の曲げ、コネクタ端子への圧着、またはワイヤが亀裂を生じることなく形状に適合する必要があるあらゆる用途に適合しない範囲に低下します。アニーリングは、制御された熱サイクルを通じてこの状態を逆転させ、転位を消滅させ、結晶粒を欠陥の少ない等軸微細構造に再結晶化させます。結果は 柔らかいアルミワイヤー 伸び値は通常 20 ~ 25% を超え、引張強度は純度に応じて 55 ~ 95 MPa の範囲に低下し、表面は微小破壊が開始されることなく成形操作を受け入れることができます。
重要なプロセス変数は、時間、温度、雰囲気です。アンダーアニーリングでは、コイルの長さに沿って不均一な機械的特性を持つ部分的に回復した微細構造が残ります。この問題は、ワイヤのあるセクションが別のセクションと異なる動作をする下流工程でのみ発生します。過剰な焼きなましは過剰な結晶粒の成長を引き起こし、耐疲労性を低下させ、成形後にオレンジの皮のような表面組織が現れる可能性があります。 雰囲気制御炉 熱サイクル中の表面の再酸化を防ぎ、その後のボンディング、はんだ付け、またはコーティング作業のためにワイヤの表面品質を保ちます。高純度グレードの場合、粒界を固定する溶質原子が存在しないため、再結晶閾値を超えると粒成長がより急速に加速するため、アニーリング温度範囲は狭くなります。
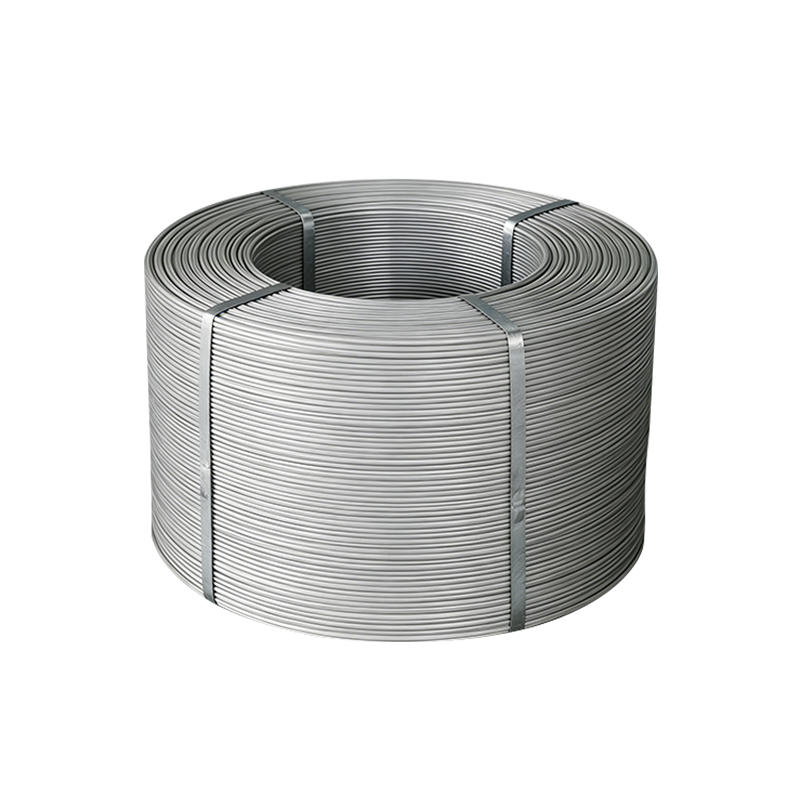
ワイヤの品質は基本的にロッドの品質によって制限されます。鋳造および圧延段階で発生した欠陥は、その後のすべての伸線パスに伝播し、下流の処理では除去できません。 アルミ棒 連続鋳造圧延 (CCR) プロセス (電気グレードおよび汎用線材の業界標準) によって製造されるこの製品は、急速凝固とその後の即時熱間圧延により、微細で均一な粒子構造と一貫した化学的性質を実現します。主要な品質パラメータは、化学組成の均一性(合金元素の濃度が公称値から逸脱する偏析ゾーンの回避)、介在物含有量(伸線ワイヤの亀裂発生部位として機能する酸化膜および非金属粒子)、および表面状態(完成したワイヤに継ぎ目を形成する亀裂、ラップ、または圧延酸化物)です。
ロッドの直径 (通常、伸線原料の場合は 9.5 mm または 12 mm) によって、ワイヤが目標直径に達する前に利用できる総減速比が決まります。総圧下率が高くなると、結晶粒構造がより細かくなり、引抜強度が高くなりますが、延性を維持するためにより多くの中間焼鈍段階が必要になります。 0.5 mm 未満の微細な直径に線引きするメーカーにとって、ロッドの清浄度は特に重要になります。2 mm のワイヤでは取るに足らない異物でも、0.1 mm のワイヤでは断線が発生し、生産が中断され、完成したコイルに長さの不連続が生じます。独自のロッドを鋳造して圧延する垂直統合型の生産者は、入ってくるロッドの変動を制御不能な入力として受け入れるのではなく、ソースで化学制御と検査プロトコルを実装できます。業界チェーン全体をカバーする江蘇和陀アルミニウム線のインテリジェント製造システムは、まさにこのロジックを反映しており、後から上流の変動を補おうとするのではなく、生産の初期段階から品質を管理します。
の仕様 99.9%純アルミニウム線 標準の 1350 電気グレード アルミニウム (99.5% 以上) を上回る (3N グレード) は、より高い純度を求める一般的な好みによってではなく、特定の一連のアプリケーション要件によって正当化されます。 3N 閾値での測定可能な違いには、1350-H19 と比較して約 3 ~ 5% の電気抵抗率の低下、極低温使用に関連する低温延性の改善、および焼きなまし中のより予測可能な再結晶応答が含まれます。これは、大量生産にわたって厳しい機械的特性公差が必要なプロセスで特に価値があります。
変圧器とリアクトルの巻線は、3N 電線の最も一貫した需要セグメントの 1 つです。 IEC 効率クラスの損失をターゲットとした高効率配電変圧器では、3N 対 1350 電線からの限界導電率の改善は、測定可能な無負荷損失の低減につながります。これは、30 年の耐用年数にわたって継続的に動作する数万台の設置ユニットで乗算すると、大幅な値となります。マイクロエレクトロニクスおよびセンサー製造用の細線用途では、 3N 純度により、安定したよく特徴付けられたベースラインが得られます 1350 グレードの材料では、許容される Fe および Si 不純物範囲により保証できない接合挙動と接触抵抗を実現します。また、溶射コーティングの用途では、不純物含有量によって異なる方法でコーティングの密着性と気孔率に影響を与える一貫した酸化物形成挙動により 3N ワイヤーが好まれます。実際の判断基準は、アプリケーションの性能仕様を 1350 までに満たせるか、あるいは 3N が提供するより厳密な電気的、機械的、または表面化学的制御が必要かどうかです。
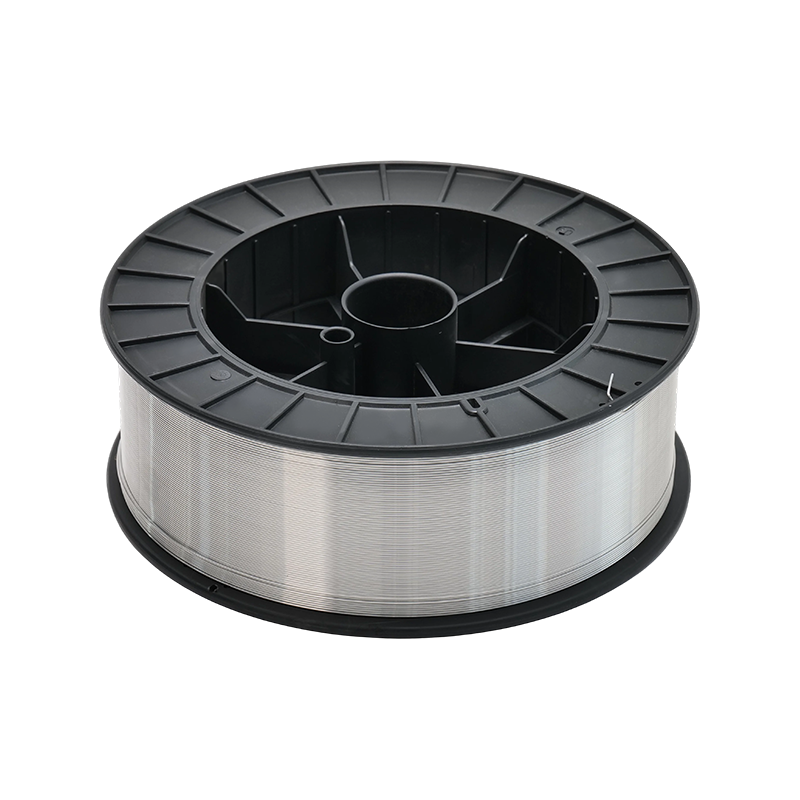
すべての化学的および機械的仕様を満たしているワイヤであっても、パッケージングの形状が購入者のワイヤ送給装置と互換性がない場合、生産の中断を引き起こす可能性があります。スプールの寸法 (フランジ直径、バレル直径、トラバース幅、コア直径) は、機械のリールホルダーとガイドの形状と一致する必要があります。コア直径が数ミリメートルでも不一致であると、スプールが正しく装着できなくなり、ぐらつきが生じ、張力の変動につながり、最終的にはワイヤの供給が不安定になります。自動巻線、ボンディング、溶接装置の場合、スプール形状の許容公差はワイヤの寸法仕様そのものよりも厳しいことが多く、パッケージングを後回しにしているサプライヤーは、顧客のエンジニアリング チームが設置時に解決しなければならない統合上の問題を引き起こします。
コイルの重量と長さの一貫性は、生産計画と在庫管理にとって重要です。連続巻線作業を実行する購入者は、切り替え頻度を正確に予測する必要があります。充填重量が可変のコイルでは、スケジュールの不確実性が生じます。アルミニウム ワイヤの保管には防湿包装が標準ですが、その包装の密閉性、特に輸送時の振動や温度サイクルにシールが耐えられるかどうかによって、ワイヤが工場から出荷されたときと同じ状態で到着するかどうかが決まります。江蘇和陀アルミ線の物流インフラは、連雲港国家新素材産業基地から1時間の海外輸送圏を中心に構築されており、輸送時間を短縮し、包装が保護しなければならない累積的な環境曝露を軽減します。海外のバイヤーにとって、より短く、より直接的なサプライチェーンはリードタイムを短縮するだけでなく、梱包の完全性が最もリスクにさらされる混載、積み替え、税関などの処理イベントも短縮します。

総経理(王凱浩):+86-18961612067 / [email protected]
副総経理(双志龍):+86-13908684596 / [email protected]
海外貿易営業マネージャー(査晨旭):+86-15961627690 / [email protected]
国内貿易営業マネージャー(金盛静):+86-13485055650 / [email protected]

中国江蘇省連雲港市関南県経済開発区中小企業園区
当社は高品質のアルミニウム合金ロッド、溶接線、精密形材を専門としています